 English
 German
 русский язык
 français
 Polski
 Türkçe
 Português
 español
 한국어
 العربية

지침
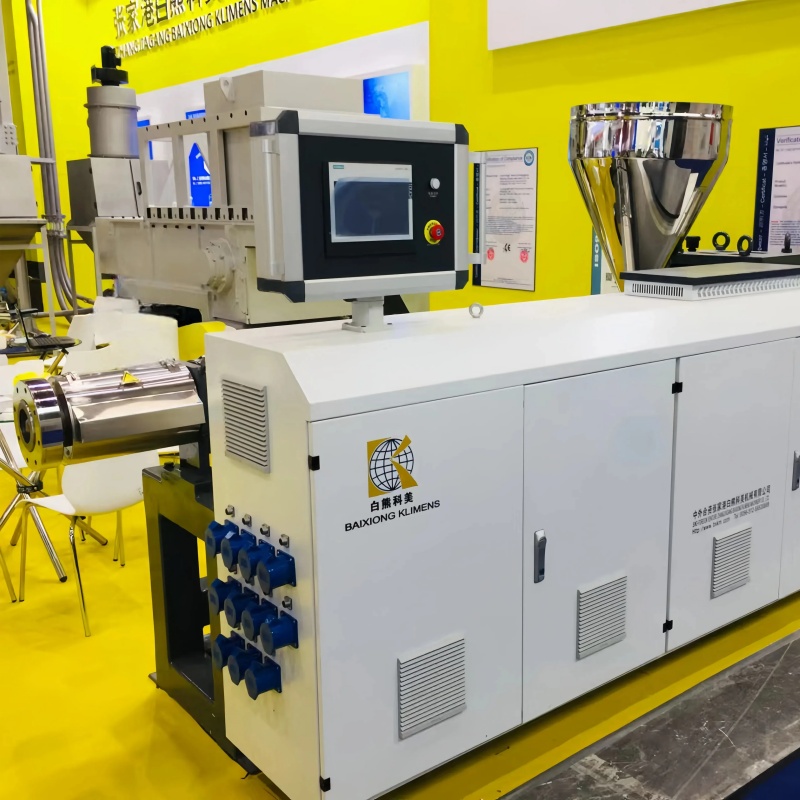
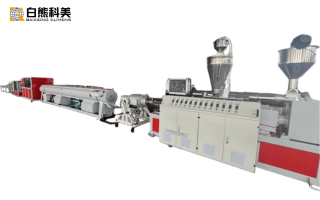
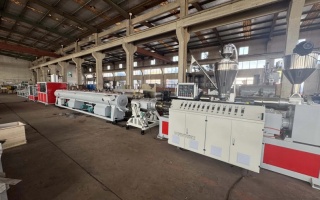
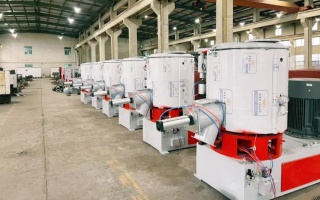
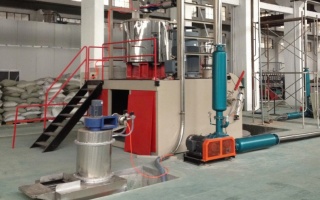
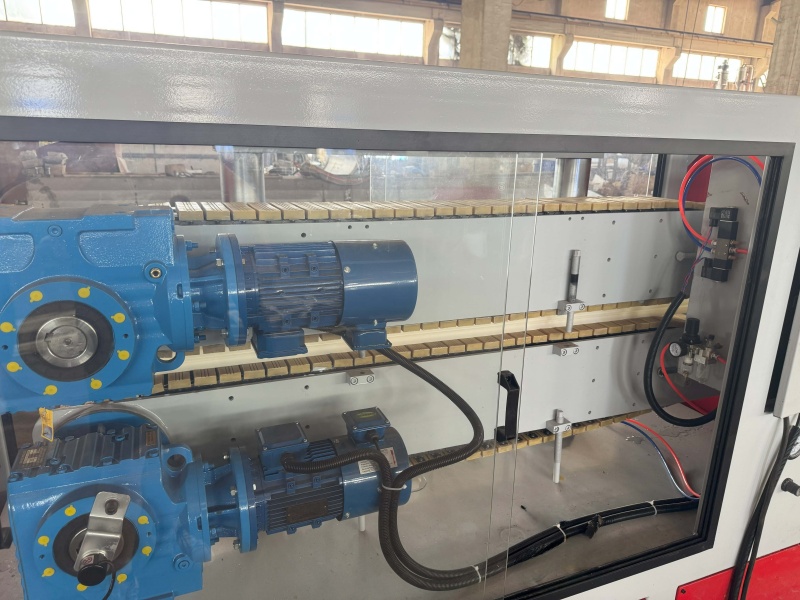
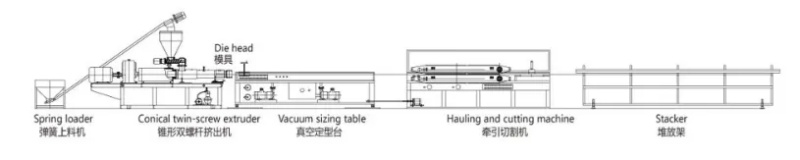
ABS 프로파일 압출 생산 라인은 ABS(아크릴로니트릴 부타디엔 스티렌 공중합체) 원료를 사용하여 압출 성형 공정을 통해 복잡한 단면 형상(특수 파이프, 프로파일, 장식 스트립 등)의 제품을 생산하는 데 사용되는 전문 장비 세트입니다. 핵심 공정에는 가열 및 용융, 가압 및 압출, 성형, 냉각이 포함되며, 이를 통해 과립형 원료가 연속적인 프로파일 제품으로 변환됩니다. 이 설비는 자동차, 가전제품, 건설, 의료 기기 및 기타 산업에서 널리 사용됩니다.
소재 적응성
ABS의 높은 충격 강도와 우수한 가공성을 최적화하기 위해 스크류 압축비와 몰드 유동 채널이 설계되어 안정적인 용융 흐름을 보장하고 내부 응력을 최소화합니다(생산 후 제품의 변형을 방지).
치수 정확도 제어
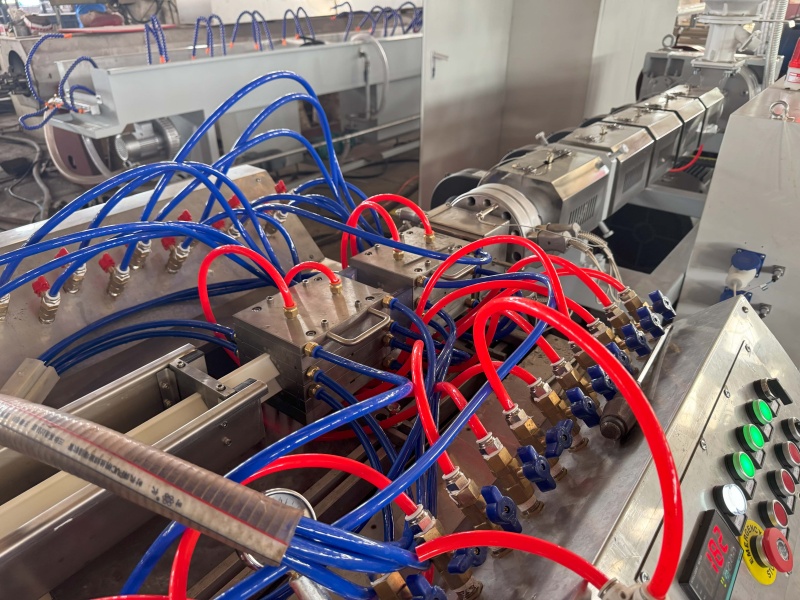
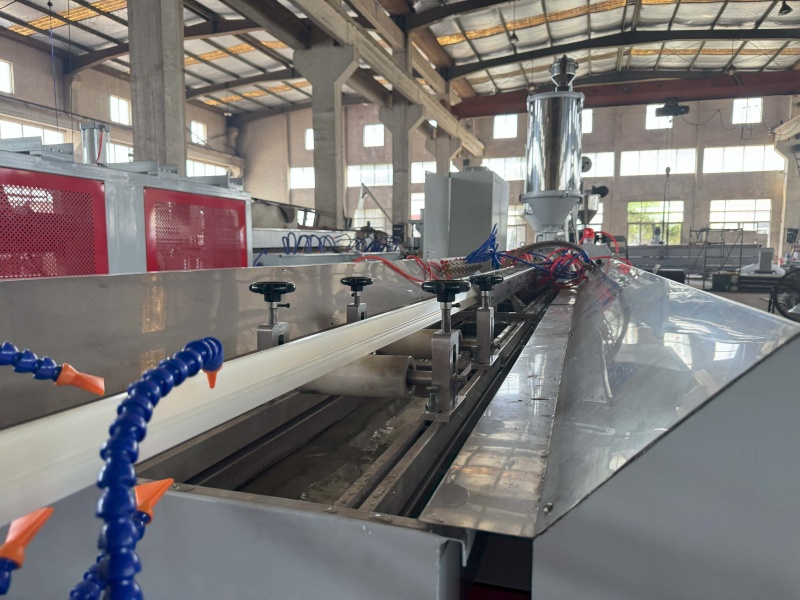
보정 몰드와 인출 속도 간의 조율이 중요합니다. 진공 수준, 냉각수 온도 및 인출 장력의 정밀한 제어를 통해 프로파일의 단면 치수 허용 오차(예: ±0.1mm)와 직진도(≤1mm/m)를 보장합니다.
고효율 및 에너지 절약
바렐과 몰드의 독립적인 온도 제어가 가능한 구역별 가열 시스템과 열 손실을 줄이는 단열 설계가 적용되었습니다. 일부 기계는 생산량에 따라 전력 소비를 조절할 수 있는 가변 주파수 모터를 갖추고 있습니다.
유연성
몰드 교체를 통해 다양한 단면을 가진 프로파일 생산이 가능하며, 소량 다품종 생산 요구를 지원합니다. 일부 생산 라인은 ABS와 다른 소재(예: PC/ABS 블렌드)의 공동 압출(com-extrusion)과 호환됩니다.
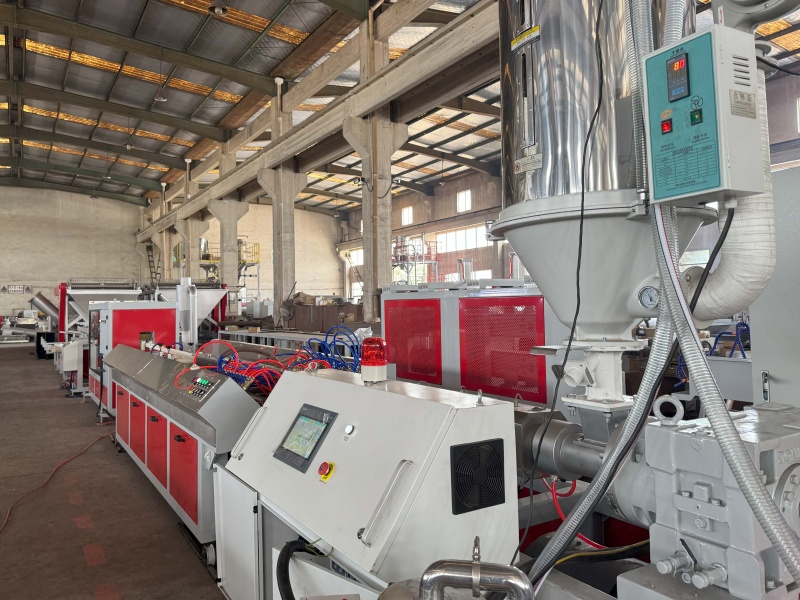
소재 적응성
ABS의 높은 충격 강도와 우수한 가공성을 최적화하기 위해 스크류 압축비와 몰드 유동 채널이 설계되어 안정적인 용융 흐름을 보장하고 내부 응력을 최소화합니다(생산 후 제품의 변형을 방지).
치수 정확도 제어
보정 몰드와 인출 속도 간의 조율이 중요합니다. 진공 수준, 냉각수 온도 및 인출 장력의 정밀한 제어를 통해 프로파일의 단면 치수 허용 오차(예: ±0.1mm)와 직진도(≤1mm/m)를 보장합니다.
고효율 및 에너지 절약
바렐과 몰드의 독립적인 온도 제어가 가능한 구역별 가열 시스템과 열 손실을 줄이는 단열 설계가 적용되었습니다. 일부 기계는 생산량에 따라 전력 소비를 조절할 수 있는 가변 주파수 모터를 갖추고 있습니다.
유연성
몰드 교체를 통해 다양한 단면을 가진 프로파일 생산이 가능하며, 소량 다품종 생산 요구를 지원합니다. 일부 생산 라인은 ABS와 다른 소재(예: PC/ABS 블렌드)의 공동 압출(com-extrusion)과 호환됩니다.
매개 변수
| 압출기 | SJSZ51/132 | SJSZ55/110 | SJSZ65/132 | SJSZ80/156 | SJSZ92/188 |
| 주 모터 출력(kW) | 18.5 | 30 | 37 | 55 | 110 |
| 생산 능력(kg/h) | 80-100 | 100-180 | 150-200 | 200-300 | 550-700 |